
 銷售熱線(微信)
螺栓球網架進行加工焊接的時候,遇到變形的情況要怎么來進行控制,作為螺栓球廠家,讓小編帶大家共同了解一下!
一、在進行構件或組合網架構件的裝配和部件間連接時,或將部件焊接到構件上時,采用的工藝和順序應使鰹構件的變形和收縮小。
二、根據構件上焊縫的布置,應采用合理的焊接順序控制變形。
1、對接接頭、T形接頭和十字接頭,在工件放置條件允許或易于翻身的情況下,宜雙面對稱焊接}有對稱截面的構件,宣對稱于構件中和軸焊接}有對稱連接桿件的節點,宜對稱于節點軸線同時對稱焊接。
2、非對稱雙面坡口焊縫,宜先焊深坡口側、然后焊滿淺坡口側、完成深坡口側焊箍,特厚板宜增加輪流對稱焊接的循環次數。
3、對長網架焊縫宜采用分段退焊法或與多人對稱焊接法同時運用,
4、宜采用跳焊法,避免工件局部熱量集中。
5、剛度大的部件焊接。
6、由中間向兩邊施焊。
7、如果網架焊縫a阻礙了焊縫b的橫向收縮,那么應該先焊焊縫b。
8、從構件的工作狀態考慮,應先焊拉應力區,后焊剪應力區和壓應力區。
三、構件裝配焊接時,應先焊預計有較大收縮量的接頭,后焊預計收縮量較小的接頭,接頭應在盡可能小的拘束狀態下焊接.
四、對于預計有較大收縮或角變形的接頭,可通過計算預估焊接收縮和角變形a數值,并在正式焊接前采用預留焊接收縮余量或預置反變形方法控制收縮和變形。
五、組合網架加工構件的每一組件,應在該組件焊劉其他組件以前完成耕接;多組件構成的復合構件應采取分部組裝焊接,分別矯正變形后再進行總裝焊接的方法降低構件的變形。
六、對于網架焊縫分布相對于構件的中和軸明顯不對稱的異形截面的構件,在滿足設計計算要求的情況下,可采用增加或減少填充焊縫面積的方法或采用補償。
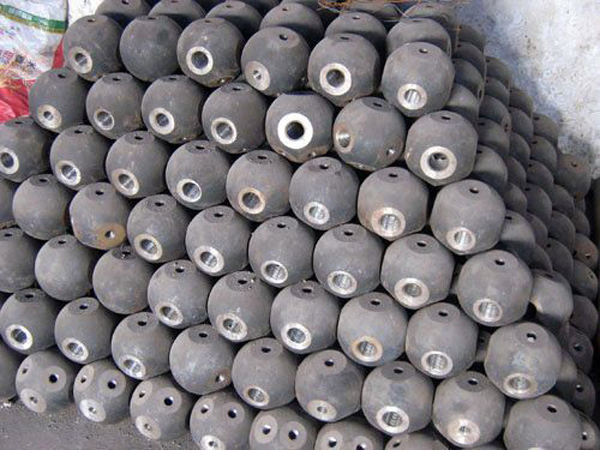
螺栓球網架加工焊接變形要如何控制
| 上一條:螺栓球焊后是如何矯正的 | 下一條:螺栓球在工業連接中的作用有哪些 |


 首頁
 工程
 電話